


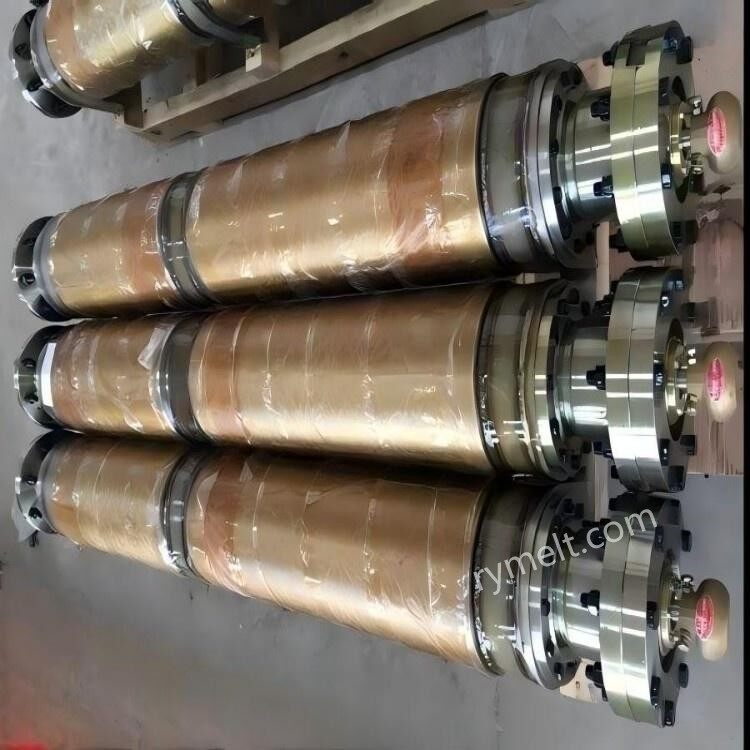
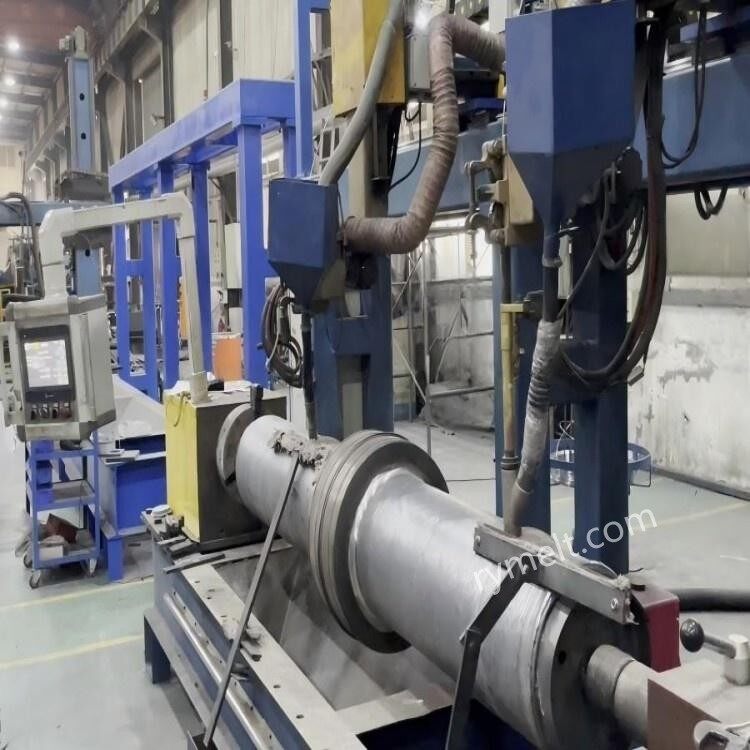
Galvenā seguma tehnoloģija
1. Plazmas pārneses loka metināšana (PTA)
Īpašības: zema siltuma padeve (<3 kJ/cm), dilution rate <5%, suitable for precision surfacing.
Parametri: strāva 80-200A, pulvera padeves ātrums 30-100 g/min, slāņa biezums 1-3 mm.
Pielietojums: plānslāņa{0}}remonts vai augstas-precizitātes virsmas nostiprināšana.
2. Iegremdētā loka metināšana (SAW)
Raksturlielumi: augsta efektivitāte (nogulsnēšanās ātrums ir lielāks par vai vienāds ar 15 kg/h), piemērots lielas -platības remontam.
Parametri: strāva 400-800A, spriegums 30-40V, stieples diametrs 3,2-4,0 mm.
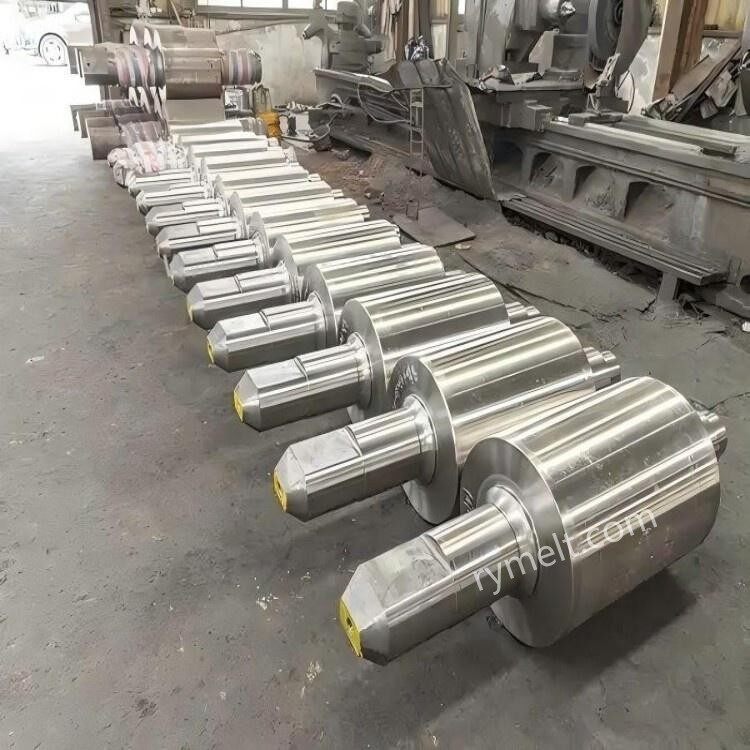
Pielietojums: Ruļļa korpusa kopējais apšuvums, piemēram, sagataves nepārtrauktas liešanas rullis.
3.Lāzera apšuvums
Raksturlielumi: Atšķaidīšanas pakāpe<3%, small heat-affected zone, but high equipment cost.
Parametri: Lāzera jauda 2-6 kW, skenēšanas ātrums 0,5-2 m/min.
Pielietojums: Augstas vērtības ruļļu precīzs remonts.
Tipiski pielietojuma scenāriji
1.Nepārtrauktas liešanas mašīnas ventilatora sekcijas rullis
Grūtības pakāpe: pakļaujas liešanas sagataves vēdera spēkam (līdz 200 kN/m²) un termiskajam spriegumam (800-1200 grādi).
Risinājums: vairāku slāņu pārklājums ar volframa karbīdu + kobalta- bāzes sakausējumu, virsmas cietība ir lielāka par HRC58 vai vienāda ar to.
2.Liekšanas/iztaisnošanas ruļļi
Grūtības pakāpe: noguruma plaisas dinamiskas slodzes dēļ.
Risinājums: niķeļa{0}}sakausējuma pārejas slānis + dzelzs-nodilumizturīgs-slānis, karstuma noguruma cikla laiks līdz 10⁶ reizēm.
3.vara pelējuma atbalsta rullis
Grūtības pakāpe: Dzesēšanas ūdens korozija un mehāniskais nodilums ir pārklāti.
Risinājums: Inconel 625 lāzera apšuvums, pretestības potenciāls palielināts līdz +200 mV (SCE).
Kvalitātes kontroles punkti
1. Uzsildiet un starpslāņu temperatūra
Uzsildīšanas temperatūra: 150-300 grādi (pielāgots atbilstoši bāzes materiāla oglekļa ekvivalentam).
Starpslāņu temperatūras kontrole: mazāka vai vienāda ar 150 grādiem, lai novērstu termisku plaisāšanu.
2. Ne-destruktīva pārbaude
Ultraskaņas testēšana (UT): noteikt defektus savienojumā starp apšuvuma slāni un substrātu (jutība Φ1 mm ekvivalents).
Iespiešanās pārbaude (PT): atklāj virsmas mikro{0}}plaisas (noteikšanas precizitāte 0,01 mm).
3.Atlikušā stresa vadība
Pēc-metināšanas termiskā apstrāde: rūdīšana 550–600 grādos, noturēšana 2–4 stundas, lai novērstu vairāk nekā 80% spriedzes.
Skrotis: virsmas spiedes spriegums tiek paaugstināts līdz -400 MPa, tiek uzlabota noguruma izturība.
Mūsu uzņēmumam ir daudzu gadu pieredze virsmas metināšanas veltņu ražošanā un tirdzniecībā, un mums ir profesionāls un tehniskais personāls, kas var ražot un apstrādāt atbilstoši klientu individuālajām vajadzībām. Iepriekš minētos parametru datus var izmantot atsaucei, ja jums ir īpašas vajadzības, lūdzu, sazinieties ar mums.


