


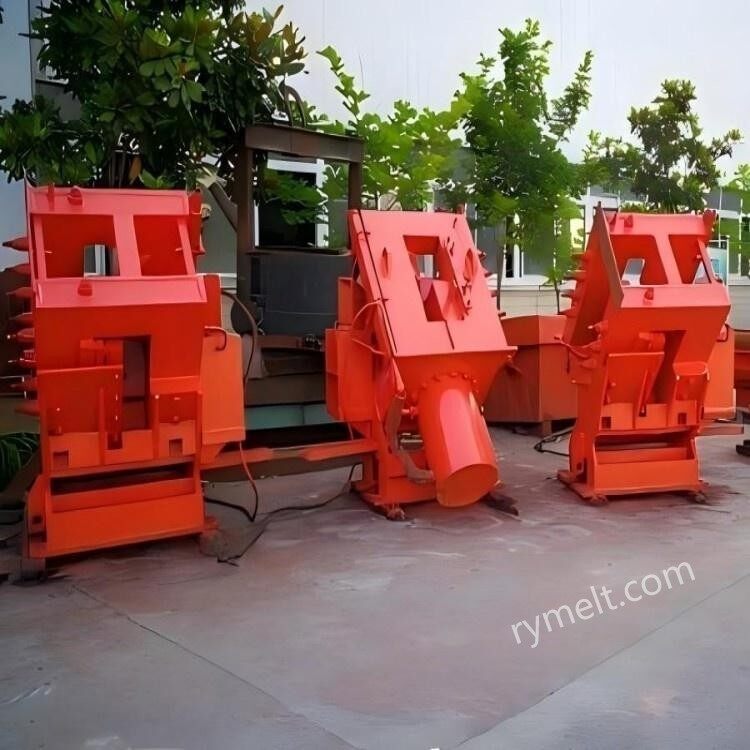
Struktūra un sastāvs
1.Hidrauliskā sistēma
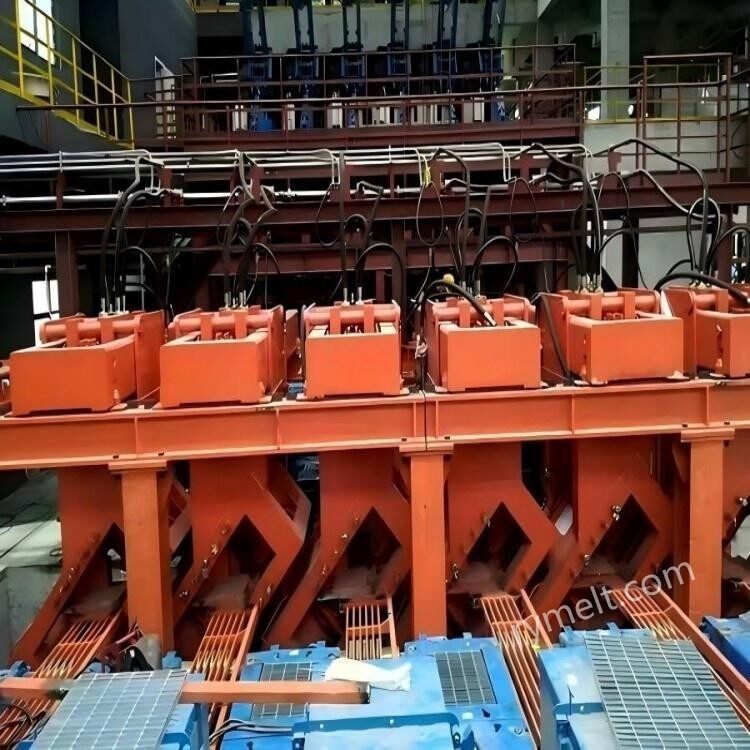
Barošanas avots: augstspiediena{0}}hidrauliskā sūkņu stacija (tostarp motors, eļļas sūknis, eļļas tvertne utt.).
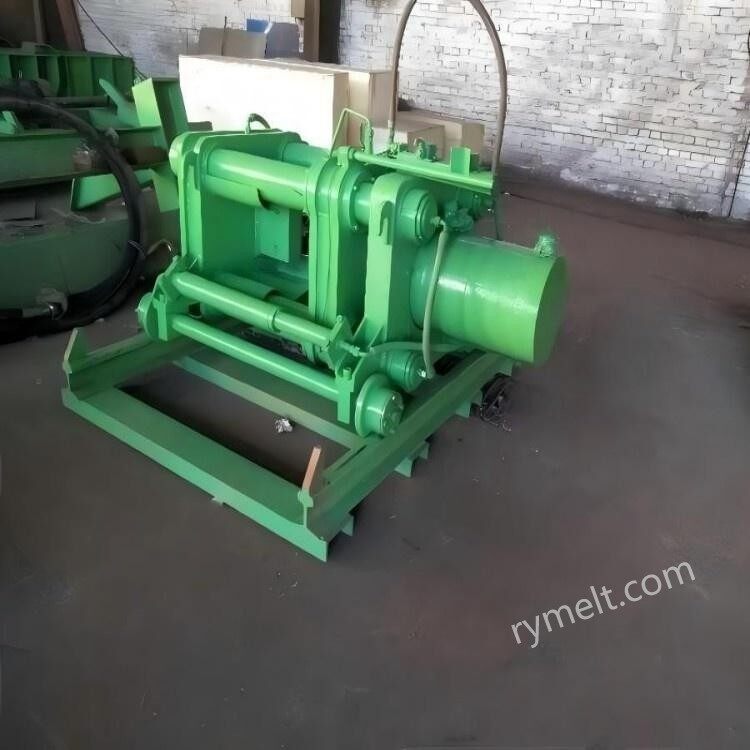
Īstenošanas aģentūra: hidrauliskais cilindrs, izmantojot hidrauliskās eļļas spiedienu, lai vadītu bīdes asmeni, lai pabeigtu bīdes darbību.
Vadības komponenti: proporcionālie vārsti, servovārsti utt., lai precīzi kontrolētu bīdes spēku un ātrumu.
2. Bīdes mehānisms
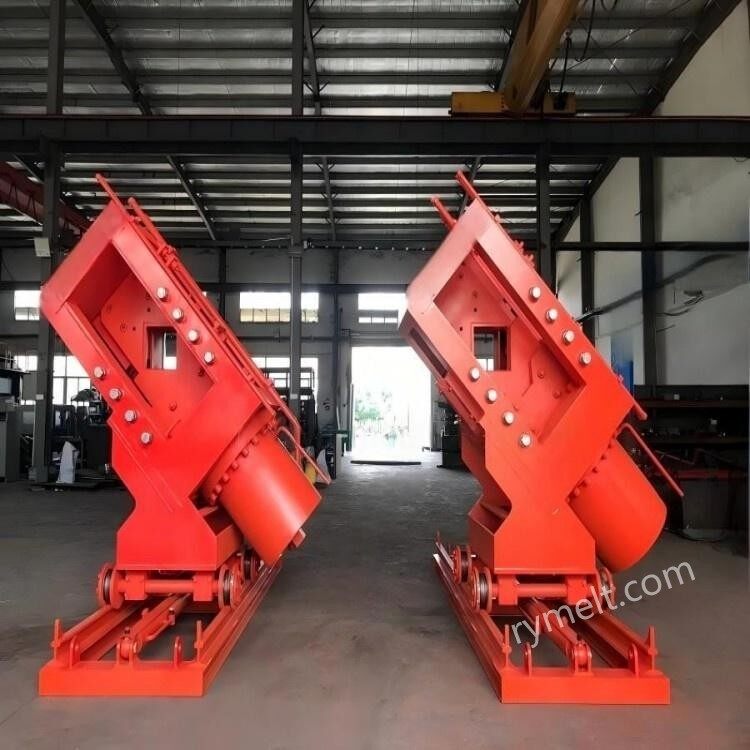
Augšējais un apakšējais naža rāmis: izgatavots no augstas -leģētā tērauda, izturīgs pret augstu temperatūru un nodilumizturību.
Asmens: īpašs materiāls (piemēram, karstā darba veidņu tērauds), var izturēt augstas temperatūras sagatavju bīdes.
Vadības ierīce: Nodrošiniet precīzu asmens kustības trajektoriju, lai izvairītos no novirzes.
3.Vadības sistēma
PLC vai rūpnieciskais dators: realizējiet automātisku darbību, iestatiet griešanas garumu atbilstoši sagataves ātrumam un procesa prasībām.
Sensors: nosaka sagataves pozīciju, temperatūru, bīdes spēku un citus parametrus, atgriezenisko saiti uz vadības sistēmu.
Darba princips
1.Sagataves pozicionēšana
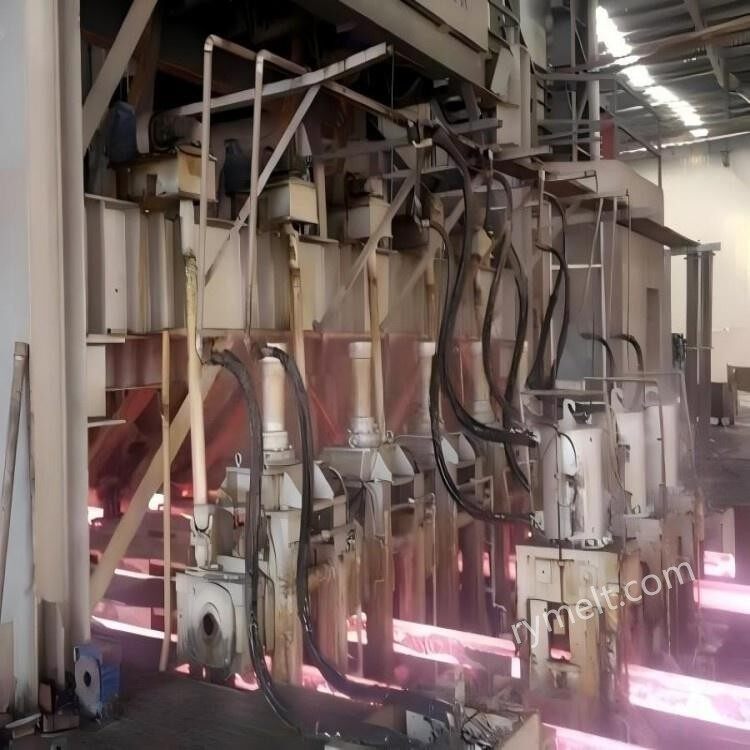
Nepārtrauktas liešanas sagatave tiek ievilkta hidrauliskās bīdes stāvoklī ar vilkšanas mašīnu, un griešanas punktu nosaka fotoelektriskais sensors vai kodētājs.
2.Griešanas process
Hidrauliskā sistēma virza augšējo naža rāmi strauju lejupvērstu spiedienu un fiksē apakšējo naža rāmi, lai pabeigtu bīdi.
Bīdes spēks var sasniegt simtiem līdz tūkstošiem tonnu, uzreiz nogriežot augstas temperatūras sagatavi (temperatūra aptuveni 800–1100 grādi).
Pēc griešanas naža rāmis tiek atiestatīts, un sagatave tiek transportēta uz nākamo procesu.
3. Sinhronizētā vadība
Sinhronizēts ar nepārtrauktas liešanas mašīnas vilkšanas ātrumu, lai nodrošinātu, ka liešanas sagatave ir nekustīga vai griešanas laikā{0}}kustīga ar mazu ātrumu, lai nodrošinātu vienmērīgu griezumu.
Galvenās priekšrocības
1.Augsta efektivitāte
Bīdes cikls ir īss (parasti 3-10 sekundes), pielāgots ātrgaitas nepārtrauktas liešanas ražošanas līnijai (piemēram, vilkšanas ātrums ir vairāki metri minūtē).
Salīdzinot ar liesmas griešanu, nav gāzes patēriņa, enerģijas taupīšana un vides aizsardzība.
2. Augsta griezuma kvalitāte
Izgriezumi bez plakaniem-izgriezumiem, samazinot turpmākās apstrādes apjomu.
Nav oksidētas ādas veidošanās, izvairoties no materiāla zudumiem.
3. Automatizācija un drošība
Pilnībā automātiska vadība, samazinot manuālo iejaukšanos.
Slēgtā konstrukcija novērš augstas temperatūras gružu izšļakstīšanos un nodrošina darbības drošību.
Lietojumprogrammas scenārijs
Dzelzs un tērauda nepārtrauktās liešanas ražošanas līnija: oglekļa tēraudam, leģētajam tēraudam, nerūsējošajam tēraudam un citiem lietiem sagatavēm, kas sagrieztas pēc izmēra.
Īpaši darba apstākļi: stabila darbība augstā temperatūrā un lielas slodzes vidē, pielāgojoties dažādām sekcijām (kvadrātveida sagatave, taisnstūra sagatave, apaļa sagatave utt.).
Alternatīva tradicionālajiem procesiem: pakāpeniski nomainiet liesmas griešanas un mehāniskās lidojošās grieznes, kas ir īpaši piemērotas augstas -precizitātes un augstas{1}}ražīguma vajadzībām ražošanas līnijā.
Apkope un izplatītas problēmas
1.Apkopes punkti
Regulāra hidrauliskās eļļas un filtra elementa nomaiņa, lai novērstu sistēmas piesārņojumu.
Pārbaudiet asmens nodilumu, veiciet savlaicīgu remontu vai nomaiņu.
Ieeļļojiet virzošo ierīci, lai nodrošinātu kustīgo daļu elastību.
2.Biežākās problēmas
Nepietiekams bīdes spēks: var būt saistīts ar hidrauliskās sistēmas noplūdi vai sūkņu stacijas spiediena novirzi.
Slīps griezums: radies asmeņa nepareizas izlīdzināšanas vai virzošā mehānisma nodiluma dēļ.
Vadības sistēmas kļūme: jāpārbauda sensora signāls vai PLC programmas loģika.
Atsauces parametri
1. Bīdes spēka diapazons: 500 tonnas ~ 5000 tonnas
(pielāgots atbilstoši sagataves materiālam, sekcijas izmēram un temperatūrai).
2. Sekcijas forma:kvadrātveida sagatave, taisnstūrveida sagatave, apaļa sagatave, plāksne utt.;
3. Sadaļas izmērs:
Sagatave/taisnstūra sagatave: 100×100mm-600×600mm;
Plātnes: biezums 150-400mm, platums 1000-2500mm;
Temperatūras diapazons: 800 grādi ~ 1100 grādi
(augstas-temperatūras bīdei nepieciešams īpašs materiāla asmens).
4. Nogriešanas cikls
Viena bīdes laiks: 3 ~ 10 sekundes (ieskaitot asmens aizvēršanu, bīdi, atiestatīšanu);
Nepārtrauktas bīdes frekvence: 6 ~ 20 reizes / min (un nepārtrauktas liešanas mašīnas ātruma atbilstība).
5. Bīdes precizitāte
Garuma kļūda: ± 2mm ~ ± 5mm (to ietekmē sinhronizācijas kontroles precizitāte);
Griešanas līdzenums: mazāks vai vienāds ar 1 mm/m (bez urbuma, bez plaisām).
Mūsu uzņēmumam ir daudzu gadu pieredze hidraulisko šķēru ražošanā un tirdzniecībā, ar profesionālu tehnisko personālu, atbilstoši klientu individuālajām vajadzībām, ražošanā un pārstrādē. Iepriekš minētos parametru datus var izmantot atsaucei, ja jums ir īpašas vajadzības, lūdzu, sazinieties ar mums.


